
 ENG
精密に機械加工されたフランジには誤差がほとんどありません。合わせ面は平坦で剛性が高く、厳しい公差で仕上げられており、まさに嫌気性フランジ シーラントが従来のガスケットよりも優れた性能を発揮する環境です。隙間を埋めるために圧縮に頼るのではなく、シーラントは面間の微細なチャネルに流れ込み、空気が排除されると硬化して硬い熱硬化性樹脂になり、2 つの別々のコンポーネントを単一の密閉ユニットに固定します。このガイドでは、硬化メカニズムがどのように機能するか、実際の限界はどこにあるのか、ジョイントの準備と組み立ての方法、および機械加工された金属フランジの生産またはメンテナンス作業に適切なグレードを選択する方法について説明します。
精密機械加工されたフランジに異なるシールロジックが必要な理由
従来の圧縮繊維またはエラストマーガスケットには、圧縮に十分な深さの隙間が何よりも必要です。精密機械加工されたフランジは逆に設計されています。それらの面は金属が金属と接するように平らにカットされており、それらの間の残りの空間はミリメートル単位で測定されます。そのスペースに柔らかいガスケットを押し込むと、2 つの問題が同時に発生します。ガスケットを圧縮するために費やされたクランプ荷重はジョイントをクランプしなくなり、ガスケット自体は熱サイクルが発生するたびに緩み続け、徐々に動き続けます。
嫌気性フランジ シーラントは論理を逆転させます。これは本質的に固形分が 100% の液体樹脂であるため、硬化中に何も蒸発しません。厚い隙間を埋めるのではなく、表面の凹凸に浸透し、その場で重合して薄くて硬い、完全に充填されたフィルムを形成します。このフィルムは圧縮荷重を加えず、時間の経過とともに緩むことができず、ジョイント構造を強化するためにボルトの全荷重を利用できるようにします。
0.25mm 最大ギャップのほとんどのフランジグレードは確実に硬化します
100% 固形分が含まれているため、フィルムは収縮せずに硬化します。
24時間 通常は、サービス前に室温で完全に硬化します。
硬化フィルムが両面に接着しているため、接合部は微動にも耐えられます。柔らかいガスケットが徐々に緩んでしまうような振動は、代わりに接着されたフィルムを通して伝わります。関与する膜の厚さは非常に薄く、カットされたガスケットの 10 分の 1 以下であることが多いため、表面仕上げと平坦度が非常に重要になります。トランスミッション ハウジング、ポンプ カバー、ギアボックス スプリット ライン、コンプレッサー ヘッドの場合、その違いによって、フランジが機械の耐用年数の間乾いた状態を保つか、使用開始から数か月以内に滲み始めるかが決まります。
嫌気性硬化メカニズムの仕組み
この名前は、樹脂が酸素の不在下で硬化するという条件を表しています。ボトルまたは分注ラインでは、酸素が液体中に拡散することで化学的性質が安定します。シーラントを 2 つの金属面の間に広げると、2 つのことが同時に変化します。細い継手により空気を遮断し、フランジ表面の活性金属イオンにより重合が促進されます。接合部の内部では、液体が架橋された熱硬化性固体に変わりますが、エッジを越えて絞り出された余分なビーズはまだ空気に触れており、柔らかいままです。
外側のビードが粘着性を保つ理由
フランジ端の粘着性のあるビードは欠陥ではありません。これは材料が設計どおりに動作している証拠であり、組み立て後に拭き取るだけで済みます。予想される硬化時間を過ぎても、ジョイント内のシーラントが柔らかいままである場合、その原因はほとんどの場合 3 つの要因のいずれかであり、それらを順番に確認することで、ほとんどの硬化に関する問題が数分で解決されます。
- ギャップ幅: 膜が厚くなるにつれて硬化が遅くなります。規定のギャップ範囲を超えると、ジョイントの中心が完全に固化しない可能性があります。
- 基質活性: 鉄、鋼、銅、アルミニウム合金が有効です。ステンレス、メッキ、亜鉛メッキ、陽極酸化処理された表面は受動的であり、活性化剤が必要です。
- 温度: 冷蔵室では硬化率が急激に低下します。約 5°C 未満で組み立てられたジョイントには、暖かさまたは低温グレードが必要です。
硬化した嫌気性フィルムは、緩むことができないガスケットのように動作します。両面に接着されており、溶剤を含まず、荷重経路から収縮することはありません。
100%固体 収縮なし 空気中のO2は アウタービード液 ギャップ最大0.25mm、 誇張して描かれた 顔の金属イオン 治療法を発動する
ギャップ、フィット感、剛性: 実用的な限界
キー制限 最初に確認すべき仕様は、強度や温度定格ではなく、ギャップです。汎用フランジ グレードは、最大約 0.25 mm の隙間でも確実に硬化するように配合されており、ほとんどの精密機械加工金属フランジの適合範囲をカバーします。低粘度グレードは面が金属と金属に接触する場合に優れており、チキソトロピーゲルグレードは垂直ジョイントやオーバーヘッドジョイントから流出することなく範囲の上限を橋渡しします。
クリアランスと同じくらい剛性も重要です。嫌気性樹脂は硬化すると硬い固体となるため、たわまない接合部を設計の前提としています。長いボルト スパン、薄い打ち抜きカバー、プラスチック スペーサーにより、硬いフィルムに亀裂が生じる可能性のある動きが生じ、フィルムに亀裂が生じると、フランジ全体に沿って漏れ経路が開きます。ジョイントがこれらの制限の外にある場合、正しい答えは、より厚いビードではなく、別の材料ファミリーです。
メソッドをジョイントに合わせる
| 関節の状態 | 主なリスク | より適切なアプローチ |
|---|---|---|
| 剛性の高い金属フランジ、ギャップは 0.25 mm 未満 | 準備がクリーンな場合はなし | 嫌気性フランジシール剤 |
| 隙間0.25mm~1mm | 関節の奥深くでは硬化が遅く不完全 | RTVシリコンガスケットメーカー |
| フレキシブルカバーまたはプラスチックスペーサー | 動くと硬質フィルムに亀裂が生じる | エラストマーシーラントまたは成形ガスケット |
| 頻繁に計画された分解 | 高強度の接着により分解が遅くなる | 中強度嫌気グレード |
機器の構築と修理作業にわたる幅広い意思決定の枠組みについては、 嫌気性接着剤は用途に最適です 基板、ギャップ、サービスに関する質問を段階的に説明します。
表面処理: 結果を決定するステップ
嫌気性化学は汚染に対して容赦がありません。油膜、切削液の残留物、古いガスケットの破片、錆などの各ブロックの硬化は、金属接触か金属イオンの活性化に依存します。慎重な準備には数分かかりますが、シーラントを開封するずっと前に結果が決まります。
フィールド手順 次の順序は、ほとんどの機械加工されたフランジ ジョイントをカバーします。
- 組み立てる前に、両面のグリースを蒸発性の高いクリーナーで脱脂し、完全に洗い流してください。
- プラスチックスクレーパーと研磨パッドを使用して、以前のガスケットと硬化したシーラントの痕跡をすべて取り除きます。硬化した残留物は直接の漏れ経路を形成します。
- 仕上がりを確認してください。標準的な機械加工テクスチャーは樹脂を機械的にキーイングしますが、研磨面またはラップ面は追加の活性化を行わないと硬化が不十分です。
- 受動基板を特定します。ステンレス鋼、メッキおよび亜鉛メッキ表面、および陽極酸化アルミニウムはすべて、完全に硬化させるために活性化剤またはプライマーを必要とします。
- 損傷がないか点検します。シーラントのギャップ定格を超える傷、穴、へこみは、部品を組み立てる前に修正する必要があります。
面が損傷しても、自動的にハウジングが削られるわけではありません。金属充填エポキシパテは、フランジシーラントを塗布する前に修理が完全に硬化し、平らに整えられ、脱脂されていれば、傷や穴のあるパッチ全体の平坦度を再構築できます。
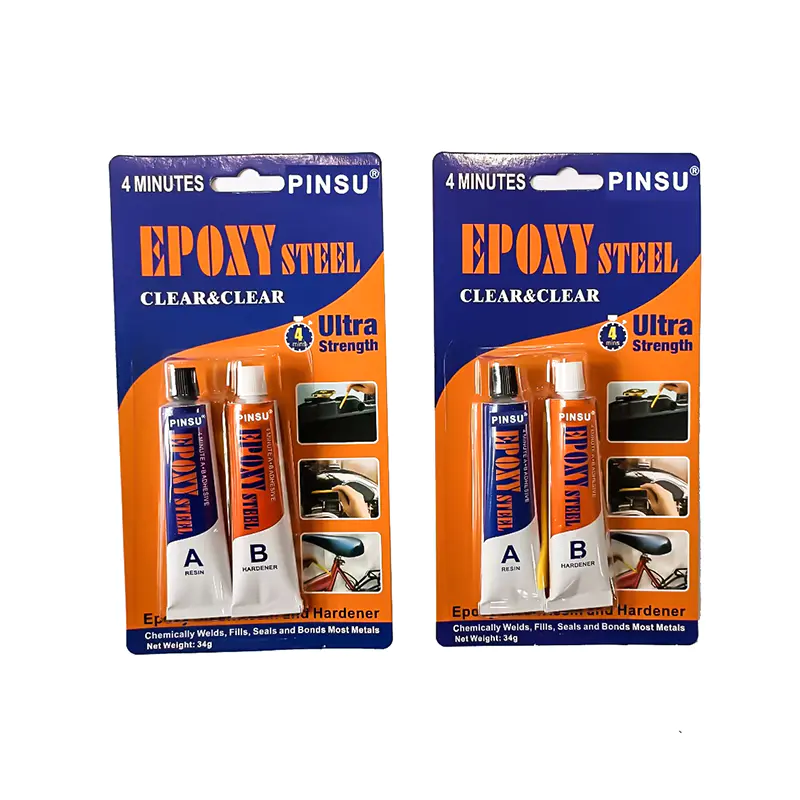
 PINSU エポキシ AB パテ補修スティック 高い強度と耐薬品性を備えた室温で硬化する2液性エポキシスティックです。シーラントを塗布する前に、傷や穴が開いたフランジ面を平らに再構築するのに適しています。 製品を見る→
応用テクニック: ビードからボルトまでのトルク
接合部の準備が完了したら、貼り付けるのは簡単ですが、いくつかの習慣により、何年も乾いた状態を保つフランジと数週間以内に滲むフランジが区別されます。
- 最初に処理する部品の面のボルト穴のラインに沿って連続ビードを置きます。ビードの破損は漏れ経路となります。
- ビードをボルトサークルの流体側に保ち、内圧がビードを押し出すのではなく接合部に押し込むようにします。
- データシートに記載されている開封時間内に組み立ててください。ビーズスキンがフィルムを破いた後にドラッグしたり、位置を変更したりすると。
- フィルムが両面に均等に広がるように、指定されたクランプ荷重までボルトを十字の順序で段階的に締めます。
- 加圧する前にジョイントが完全に硬化するまで待ってください。ほとんどのグレードは数時間以内に使用強度に達し、室温で約 24 時間で硬化が完了します。
連続生産では、ステンシル印刷、ローラーコーティング、または自動塗布により、部品ごとに膜厚を一定に保ちます。硬化時間と最終強度の両方が膜厚に応じて変化するため、一貫性が重要です。ビードが厚すぎると硬化が遅くなり、大量生産ラインで材料が無駄になる最も一般的な原因となります。再加工作業でも、同じ規律がより簡単なツールに適用されます。手で塗布し、ビードを壊さないようにし、接合部を早く閉じたいという誘惑に抵抗してください。
粘度と強度グレードの選択
フランジ シーラントは、単一の汎用グレードではなく、粘度、強度クラス、サービス評価によって指定されます。粘度は、材料が嵌め合いの中でどのように移動するか、および材料が垂直面の所定の位置に留まるかどうかを制御し、一方、強度は、接合部が修理できるかどうかを決定します。メーカーは通常、工業用グレードの全範囲を公表しています。 嫌気性接着剤 エンジニアが各ジョイントを個別に調整できるように範囲を調整します。
注文前に何を定義するか
| 選択要因 | 注文前に何を定義するか |
|---|---|
| 粘度とギャップ | 測定されたクリアランスを満たし、垂直面上の所定の位置に留まる最も粘度の低いグレード |
| 強度クラス | 保守可能なジョイントには中程度、恒久的なハウジングシールには高強度 |
| 温度範囲 | ピーク値と連続使用値、およびライン上の最低硬化温度 |
| 化学物質への曝露 | 一般的な互換性チャートだけでなく、実際に使用されているオイル、冷却剤、燃料 |
| 硬化速度 | 生産タクトまたはメンテナンスウィンドウが許容する固定時間 |
ベンチマークとして、工業グレードの中強度配合物は、機械加工された金属フランジのほとんどの生産およびメンテナンス作業をカバーします。予想される最も低い作業温度での実際の接合部でのテストが、依然として重要な唯一の結果です。以下の仕様は、候補リストに挙げるクラスの代表的なものです。
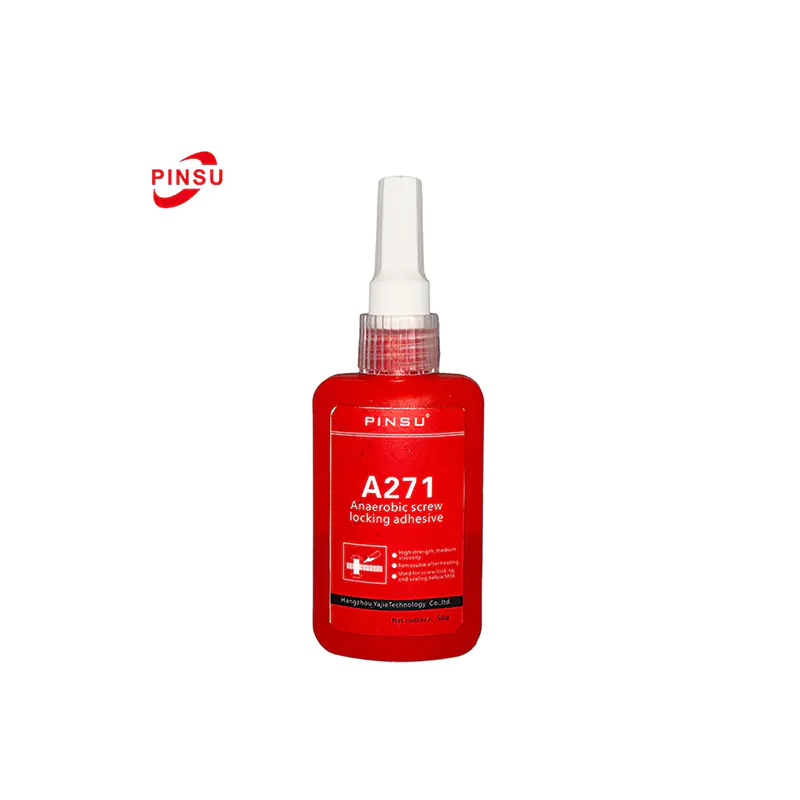
 PINSU-A271 工業用嫌気性金属シール剤 中強度の 1 液型嫌気性接着剤で、機械加工された金属フランジを液体やガスの漏れからシールし、室温で硬化し、油、水、溶剤に耐性があります。 製品を見る→
無酸素運動が間違ったツールである場合
正直な材料選択には、嫌気性化学からいつ離れるかを知ることが含まれます。 3 つの関節条件には、別のアプローチが必要です。
- 評価を超えたギャップ: 歪んだ鋳物や機械加工されていない面には、樹脂が埋めることができない空隙が残り、接合部の奥深くでの硬化が不完全なままになります。
- 関節を動かす: エラストマースペーサー、プラスチックカバー、および支持されていない長いスパンは、硬い硬化フィルムに亀裂を入れるほど十分に曲がります。
- 極端なサービス: 製品定格を超える温度が継続的に使用されたり、刺激性の化学物質に永久的に浸漬されたりすると、硬化した樹脂の許容範囲を超えます。
室温加硫型シリコンガスケットメーカーは自然な補完物です。これはエラストマーを硬化し、より大きなギャップや関節の動きに耐え、硬いフィルムが工学的な選択として間違っているエンジンサンプ、バルブカバー、ギアボックスハウジングの連続温度をより高く保ちます。材料ファミリーを接合状態に適合させることは、設計段階では費用がかからず、現場での最も高価なクラスの故障を防ぐことができます。
 PINSU RTV 高温シリコーンガスケットメーカー この 1 液型 RTV シリコーンはエラストマーを硬化し、大きな隙間を埋め、-50 °C ~ 300 °C にも耐えられるため、関節の動きを伴うエンジン サンプ、バルブ カバー、ギアボックス ハウジングに最適です。 製品を見る→
一般的な障害モードとその回避方法
機械加工されたフランジがにじみ出る場合、その原因は通常、化学的性質ではなく接合部にあります。ほとんどの苦情は次の 5 つのパターンで説明されます。
- 接合部の奥深くにある柔らかいシーラント: 定格範囲を超えるギャップ、不動態金属が活性化されずに放置されている、または最低硬化温度未満で組み立てられた部品。
- 即時の漏れ: ビードの破損、ファスナー穴の周囲のシーラントの欠落、フィルムが広がる前にボルトが最終トルクまで引っ張られたなど。
- 遅延漏れ: ボルトのトルクが不足していて微動が可能になったり、洗浄後に顔が指紋で再汚染されたりする場合があります。
- 生産硬化が遅い: 厚すぎるビーズ、加熱されていない倉庫から直接届いた冷たい部品、またはプライマーなしで組み立てられた不活性な合金。
- 難しい分解: 中程度の強度で使用可能なグレードで十分な場合に、高強度グレードが指定されました。
ギャップ、基板、清浄度、温度、必要な分解を対象とした短い共同監査により、誰かが別の製品に手を伸ばす前に現場での障害の大部分が解決されます。これらのチェックを標準作業指示書に書き込むと、数秒で完了し、苦情の繰り返しを防ぐことができます。同じ監査は、入荷するシーラントのバッチと保管条件の受け入れチェックリストとしても機能します。
よくある質問
Q1: 嫌気性フランジシーラントが埋めることができる最大隙間はどれくらいですか?
ほとんどの汎用フランジ グレードは、最大約 0.25 mm の隙間でも確実に硬化します。この範囲を超えると、硬化が急激に遅くなり、接合部の奥の樹脂が液体のままになる可能性があります。クリアランスが大きい場合は、せいぜいチキソトロピック ゲル グレードが必要ですが、代わりにエラストマー ガスケット メーカーが必要になることが多くなります。
Q2: 接合部の外側のシーラントが硬化後もまだ粘着性があるのはなぜですか?
酸素は露出した樹脂を液体に保ちます。この材料は空気が排除された場所でのみ硬化するように設計されているため、外側のビードがベタベタするのは正常であり、化学作用が有効であることを示しています。組み立て後は拭き取ってください。ジョイントが閉じられると、機能はなくなります。
Q3: ステンレス鋼やその他の不動態金属には活性化剤が必要ですか?
はい。ステンレス鋼、メッキおよび亜鉛メッキ表面、陽極酸化アルミニウムおよび同様の不活性基材から放出される金属イオンの量が少なすぎるため、硬化を全速力で進めることができません。表面活性剤またはプライマーを両面に塗布すると、通常の硬化時間と完全な強度が回復します。
Q4: ジョイントを加圧する前にどのくらいの時間待つ必要がありますか?
技術データシートを管理文書として扱います。一般に、フランジ継手は室温で数時間以内に取り扱い強度に達し、約 24 時間後に全圧および耐薬品性に達します。コールドワークショップではこの時間が大幅に延長されます。
Q5: 嫌気性シール剤は従来のガスケットを完全に置き換えることができますか?
ギャップ定格内の剛性の精密機械加工された金属フランジでは、はい、シールされたジョイントは緩んだりクリープしたりしないため、多くの場合より信頼性が高くなります。面が柔らかい、歪んでいる、機械加工されていない、または故意に曲がっている場合は、エラストマーガスケット材料または従来のカットガスケットが依然として優れた技術的選択肢です。

 TOP