
 ENG
排気マニホールドのシールは、室温での加硫シリコンが処理できる範囲の限界に位置します。フル負荷のエンジンの鋳造マニホールド フランジは 500 ℃ ~ 650 ℃ の間で動作し、ターボチャージャー付きエンジンのタービン入口は 800 ℃を超えることがあります。典型的な高温 RTV シリコーンの連続使用上限は 260 ℃ ~ 315 ℃です。これらの数値間の距離は、同じチューブのシーラントが、ある場所では何年も接合部を保持し、別の場所では 1 週間以内に破損する理由を説明しています。
規律を持って使用される高温 RTV シリコーンは、排気作業用の実用的なワークショップ材料です。新しいガスケットをフランジに貼り付けて軽い表面ピッチングを行い、マニホールドの下流のスリップ ジョイントまたはボール フランジをシールし、遮熱ファスナーを保護し、クーラー接続部の周囲にフィレットを形成します。マニホールドガスケットの交換品として、または亀裂や錆による穴あきの修理として使用されますが、すぐに故障し、酸素センサーを持ち込んでしまう可能性があります。
- 260℃~315℃ - ほとんどの高温 RTV シリコーンの連続定格
- 500℃~650℃ - 持続負荷時のマニホールドフランジ温度
- 24時間 - 最初の熱サイクルの前に最小限の完全硬化
以下のセクションでは、材料とは何か、その定格が実際に何を意味するのか、排気システムのどこに属するのか、接合部が熱サイクルに耐えられるように適用する方法、およびどの故障モードがシーラントではなく接合部を指すのかについて説明します。
エキゾーストマニホールドがシーラントを罰する理由
マニホールド ジョイントの軟質シーラントには 3 つの物理的条件が作用し、3 つすべてが同時に作用します。
極端に繰り返される温度変動
マニホールド フランジは、排気バルブ自体を除けば、車両のボルト接合部の中で最も広い温度範囲に耐えます。周囲温度でのコールドスタートから長い坂道での激しい引っ張りまで、路面は数分間で数百度を通過し、ドライバーが離陸すると再び冷えます。硬化したシリコーンゴムはその動きに追従できますが、連続定格を超えるたびに弾性回復に多少のコストがかかり、その損失は数千サイクルにわたって蓄積されます。
異種金属間の膨張差
アルミニウムのシリンダー ヘッドは、同じ温度変化で鋳鉄マニホールドの約 2 倍の速度で膨張します。フランジ面では 2 つの部品が互いにスライドし、それらの間にあるものにはせん断力がかかります。シーラントの柔らかいフィルムはその動きを許容します。厚くてたっぷりと充填されたビーズはそうではなく、伸びるのではなく一方の面から引き裂かれます。
振動、ボルトの緩和、表面スケール
マニホールド ファスナーは短く、高温で負荷が大きいため、ジョイントのサイクルに応じて予圧が失われます。ボルトが緩んでいるとフランジが呼吸し、高温のガスがシールラインに送り込まれます。古いエンジンでは、フランジ面のスケールや孔食によって接触面積が減少し、ガスケットだけではギャップを埋めることができなくなります。関節として機能しなくなった関節を補うシーラントはありません。
| 動作状態 | 典型的な表面温度 | RTV シリコーンにとっての意味 |
|---|---|---|
| アイドル状態、完全に暖かい | 200℃~300℃ | 汎用シリコーンを上回る高温グレードの範囲内 |
| 定常巡航、軽負荷 | 350℃~450℃ | 各部 RTV シリコーンの連続定格以上 |
| 持続的な荷重または牽引 | 550℃~650℃ | ここではメタルガスケットと正しいボルトプリロードのみが生き残ります。 |
| ターボチャージャーのタービン入口 | 750℃~900℃ | RTV シリコーンはこの場所では何の役割も果たしません |
高温 RTV シリコーンとは何か、そしてその評価が実際に何を意味するのか
素材を分かりやすく言うと
1 液型 RTV シリコーンは、シリコーン ポリマーをベースとしたペーストで、フィラーで増粘され、空気中の湿気で硬化します。高温グレードでは、酸化鉄、酸化アルミニウム、銅粉末などの熱安定性フィラーと、接合部に合わせて選択された硬化システムが使用されます。アセトキシ系は酢酸と酢の臭いを放出しますが、オキシムとアルコキシ系は中性で、金属や電気部品の周囲に発生する腐食性蒸気がはるかに少なくなります。
硬化は、20℃で 12 ~ 24 時間あたり約 1 mm の割合で表面から内側に進みます。厚いビードは、その表面が示すよりもはるかに長く中央が柔らかい状態を保ちます。これは、進行状況を確認するためにマニホールド フランジを再度開くことができないため、重要です。
連続、断続、およびピーク定格
連続定格は、硬化したゴムが測定可能なほどの弾性を失うことなく数百時間保持できる温度を表します。断続的またはピーク評価は、数分で測定される短い変位をカバーし、その後、接合部が冷えるにつれて材料が回復すると予想されます。ピーク 315℃、連続 260℃ と評価された製品は、実際の意味では 260 C シーラントであり、負荷がかかった状態のマニホールド フランジはピーク値を十分に超えています。
限界を超えると何が起こるか
連続限界を超えると、ポリマー主鎖が分解され始めます。シーラントは最初に弾性を失い、次に硬化して白亜化し、その後接着線で亀裂が入ります。このプロセスは突然ではなくゆっくりと進むため、水漏れは通常、修理が成功したように見えた数か月後の寒い朝に発生します。
| シリコーンタイプ | 連続制限 | 短いピーク制限 | 顕在排気の用途 |
|---|---|---|---|
| 汎用シリコーン | 200℃ | 230℃ | クーラントハウジング、カバー、低温アクセサリジョイント |
| 高温 RTV、非銅 | 260 C | 300℃ | クーラーフランジ、ブラケット、シールドファスナーのガスケットドレッシング |
| 銅充填高温 RTV | 315 C | 370℃ | マニホールドガスケットドレッシング、スリップジョイント、センサー安全フランジシール |
| 工業用二液付加硬化型 | 250℃~300℃ | 350℃ | 現場での修理ではなく、生産時にその場でガスケットを形成します |
高温 RTV シリコーンが排気システムに属する場所
ぴったりフィットする関節
- 新しい金属製または複合材製の排気ガスケットを、軽い穴あきや小さなスケールのあるフランジにドレッシングし、両面に 1 mm 以下の厚さのフィルムとして貼り付けます。
- ガス温度が約 300℃ 以下に低下したマニホールドの下流のスリップ ジョイント、ボールおよびソケット フランジ、およびクランプ接続をシールします。
- システムの冷却側に取り付けられた排気ガス温度プローブと圧力フィッティングのネジ山をシールする
- 直接的なガスの流れではなく輻射熱を認識する遮熱ファスナーのロックとシール
- ターボ オイル ドレン フランジ、チャージ パイプ ジョイント、その他の接続部を 200 C 未満に保つシール
- これは修理ではなく短期的な対策であることを理解した上で、低圧下流パイプのパッチ上に一時的なフィレットを構築します。
効かなくなる関節
- シリンダーヘッドとマニホールドフランジの間の唯一のシールとして。 RTV シリコーンの厚みがないため、600℃ ではスチールまたは多層ガスケットに代わることはできません。
- タービン入口およびマニホールドからターボ フランジまでを含む、ターボチャージャーの上流の任意の場所
- 鋳鉄マニホールドの亀裂または溶接部の亀裂。鋳鉄の亀裂は熱サイクル下で伝播し、溶接または交換が必要になります
- パイプ壁の錆びた穴。シリコーンは、高温の脈動ガスを運ぶ穴を埋めることができません
- フランジの平面度が規格外のジョイント。作業可能なフィールドの限界は、シール面全体の偏差が約 0.1 mm であり、0.05 mm 隙間ゲージの下で目に見える隙間がないことです。
実際的なルールは単純です。シーラントはガスケットをサポートするものであり、ガスケットを置き換えるものではありません。ガスケットが欠落している場合、またはフランジが歪んでいる場合は、最初にハードウェアを交換し、シーラントは組み立て補助としてのみ使用してください。
高温 RTV シリコーンを排気ジョイントに塗布する方法
- ジョイントが適切であることを確認してください。シール剤を購入する前に、フランジの平面度と隙間を隙間ゲージで測定してください。ガスケットが欠落している場合、またはフランジが歪んでいる場合は、停止してハードウェアを交換してください。
- 分解して掃除します。古いガスケット素材をプラスチックまたは真鍮のスクレーパーでこすり落とします。鋳鉄ではワイヤーブラシを使用できますが、シール面を研磨しないでください。
- 両面を脱脂します。残留物を残さない溶剤で拭き、5 ~ 10 分間洗い流します。シリコンは油膜と結合しないため、排気フランジはほとんどの場合油で汚れています。
- ドライフィットし、ネジ山を確認してください。ボルトが自由に回転することを確認し、必要に応じてネジ山を追い、ジョイントが力を加えずに閉じることを確認します。
- シーラントを塗布します。ガスケットドレッシングの場合は、ガスケットの両側に 0.5 mm ~ 1 mm のフィルムを広げ、フィルムがポート開口部に触れないようにしてください。所定の位置に形成されたビードの場合は、ボルト穴の周囲とフランジに沿って途切れることなく 3 mm ~ 5 mm のビードを連続的に配置します。
- 作業時間内に組み立ててください。ほとんどの高温 RTV シリコーンでは、10 ~ 20 分間のオープンタイムが可能です。面が接触すると、材料は硬化し始めます。
- 段階的にトルクをかけます。留め具を手で締め、仕様に従って中心から外側に向かって十字のパターンで 2 段階または 3 段階のトルクを加えます。
- 加熱する前に硬化させます。エンジンを始動する前に、ジョイントを 20℃ 以上の環境に少なくとも 24 時間放置してください。未硬化のシーラントに熱を加えると表面が剥がれ、内部に湿気が閉じ込められます。
- ヒートサイクルを実行し、再度トルクを与えます。エンジンを動作温度まで上げ、完全に冷却してから、仕様どおりに再度トルクを与えます。最初のサイクルである程度の予荷重が失われるのは正常です。
| シーラントの厚さ | 20℃で最低硬化 | 注意事項 |
|---|---|---|
| 0.5mm~1mmフィルム | 12~24時間 | フランジ面のガスケットドレッシング |
| 3mmビーズ | 24時間 | フランジビードとガスケットを併用 |
| 5mmビーズ | 36~48時間 | 深いフィレ、初期に乱れた場合は柔らかいコア |
| 任意の厚さ、1時間以内に加熱 | 推奨されません | 表面の皮は終わっていますが、芯は未硬化のままです |
適切な高温 RTV シリコーンの選び方
選択は、購入前に技術データシートと照合して確認できる仕様の短いリストになります。
- 連続定格260℃以上、断続定格315℃以上
- 腐食性蒸気やシリコーンの移行を制限する、センサーセーフまたは低揮発性として説明される中性硬化システム
- フランジ面がきれいになることはほとんどないため、エンジンオイル、冷却液、燃料に対する耐性が高い
- 垂直または頭上の表面に置いても、垂れないペーストの粘稠度が持続します。
- プライマーなしで軽度の油性金属に接着するため、現場準備時間が短縮されます。
- 作業時間は 10 ~ 20 分、室温で 24 時間以内に完全に硬化します。
- 金属と対照的な色なので、絞り出しやその後の漏れが見つけやすい
特に排気作業の場合、銅充填グレードが通常の第一選択となります。これは、充填材がシールを通る熱伝達を改善し、ショートピークの天井を上げるためです。いくつかのグレードが紙の上では同等に見える場合でも、構造化された 工業用 RTV シリコーン シーラント選択ガイド データシートだけを読むよりも、候補リストにたどり着くまでの時間が短縮されます。
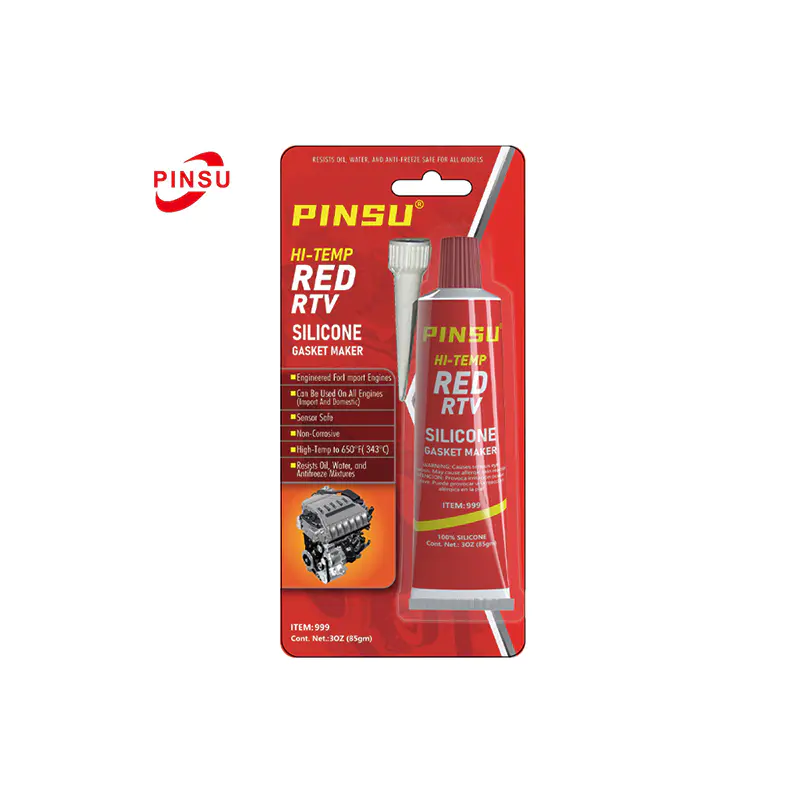
 PINSU - 赤/黒/グレー RTV 高温耐性シリコン ガスケット シール - 自動車/屋内 PINSU-RTV シリコーン ガスケットは、高性能の一液型室温加硫シリコーン ゴム シーラントです。機械内で信頼性の高いシール性能を提供します。 製品を見る→
どのグレードを選択する場合でも、1 回の完全な塗布に十分な量と予備のチューブを購入してください。組み立て後に接合部を再度開いてシーラントを追加すると、確実に漏れ経路が発生します。
一般的な故障モードとその内容
修理が失敗した場合、通常は圧力テストを実行する前に、シーラントの外観によって原因が特定されます。
| 症状 | 考えられる原因 | 是正措置 |
|---|---|---|
| シーラントは24時間経っても粘着性が残る | 低湿度、厚いビード、油っぽい表面 | 再度洗浄し、より薄いフィルムを使用し、硬化期間を延長します |
| ビード内の気泡または水泡 | 完全硬化前にエンジン始動 | 最初の開始前に取り外し、再洗浄し、完全に硬化してください |
| 硬くて脆いひび割れたゴム | 連続温度制限を超えました | その位置にガスケットを使用するか、クーラージョイントを使用します |
| 数週間以内に漏れが再発する | フランジの反り、ボルトの予圧抜け、ガスケットの圧縮永久歪み | 平面度、トルクの確認、ガスケットの交換 |
| シールの横の煤の縞模様 | 面が平行ではない、ガスケットが損傷している | フランジの再表面または交換 |
| 修理後のセンサー故障 | ノンセンサーセーフ処方、余分な絞り出し | 中性の硬化製品を使用し、ガス経路から締め出しないようにしてください。 |
センサー、排出ガス、火災安全に関する考慮事項
硬化したシリコーンゴムは化学的に安定していますが、未硬化の材料は硬化中に揮発性化合物を放出します。これらの化合物の一部は、加熱された酸素センサー素子または触媒表面に堆積する可能性があり、その影響は即時的ではなく累積的です。大量の未硬化のシーラントを排気流に押し込む修理は、その時点で明らかな接続がないままセンサーの寿命を縮める可能性があります。
3つの習慣がリスクを軽減します。シーラントフィルムを薄く、接合線の内側に保ちます。ジョイントが酸素センサーの下流にある場合は、常に中性硬化でセンサーに安全な製品を選択してください。最初の始動前に絞り出したものをパイプに付着して燃え尽きるのではなく、拭き取ってください。
火災安全性も重要です。硬化していないシーラントが高温の外部表面にあると煙が激しくなり、汚れたマニホールドに残った残留物に発火する可能性があります。冷えたエンジンで作業し、シーラントが固まるまで余分な材料を取り除き、作業スペースを換気します。
修理後の点検とリトルク
- 最初の熱サイクル後の最初のチェック: すべてのファスナーを冷間状態で再度締め、フランジの端に新しいすすの痕跡がないか確認します。
- 約 500 km または 2 週間使用した後の 2 回目のチェック: シールが損傷しておらず、留め具が外れていないことを確認します。
- その後、サービス間隔ごとに、パイプの表面ではなくフランジのエッジに焦点を当てて検査します。
- 車両にプローブが装備されている場合は、排気ガス温度の測定値を記録します。固定負荷でのゆっくりとした上昇は、少量の漏れに先立って発生することが多いためです。
- マニホールドの下流側で適切にドレスされたフランジ ガスケットは数年間持続すると考えられますが、ガスケットが存在するドレスされたマニホールド フランジは通常、ガスケット自体の交換が必要になるまで数か月間保持されます。
よくある質問
Q1: 高温 RTV シリコンはエキゾーストマニホールドガスケットの代わりに使用できますか?
いいえ、最高評価の一液型シリコンであっても連続温度は約 315 ℃に制限されていますが、負荷がかかったマニホールド フランジの温度は 500 ℃ ~ 650 ℃ です。シーラントはガスケットをドレスアップできますが、マニホールドからヘッド ジョイントまでの唯一のシーリング層として機能することはできません。
Q2: 高温 RTV シリコーンは実際にどのくらいの温度に耐えることができますか?
一般的な高温グレードは、300℃付近に短いピークを伴い連続的に 260℃を維持し、銅充填バージョンは 370℃付近のピークを伴い連続的に約 315℃に達します。これらの数値は薄膜に当てはまります。厚いビーズは内部に熱が蓄積するため、より早く老化します。
Q3: シーラントを塗布した後、どのくらいエンジンを停止しておかなければなりませんか?
最初の開始前に、20℃ 以上で少なくとも 24 時間お待ちください。薄いフィルムは暖かく湿気の多い条件では 12 時間で完全に硬化しますが、エンジンを早めに始動すると表面の皮が剥がれ、水分がビード内に閉じ込められます。
Q4: 高温 RTV シリコーンは酸素センサーにとって安全ですか?
センサーの近くでは、センサーに安全であると表示された中性硬化製品のみを使用してください。アセトキシシーラントは酢酸蒸気を放出し、排気流に入る未硬化のシリコーンがセンサー素子または触媒に堆積する可能性があります。フィルムを薄く接合部の内側に保つことで、リスクはさらに軽減されます。
Q5: 排気フランジ上のシーラント ビードの厚さはどのくらいにする必要がありますか?
ガスケットドレッシングの場合、各面に 0.5 mm ~ 1 mm のフィルムで十分です。ガスケットに沿ってその場で形成されたビードの場合、連続した 3 mm ~ 5 mm のビードが通常の範囲です。ビーズが厚いと硬化が遅くなり、水膨れが発生しやすくなります。
Q6: 高温シーラントが硬くて脆くなったのはなぜですか?
接合部はほぼ確実に製品の連続温度定格を超えていました。限界を超える可動範囲を繰り返すと、ポリマーが破壊され、弾性が失われ、最終的には結合線に亀裂が生じます。より涼しい場所に移動するか、元のガスケットを復元することが唯一の永続的な解決策です。
Q7: RTV シリコンはひび割れたエキゾーストマニホールドを修復できますか?
いいえ。鋳鉄の亀裂は熱サイクルによって伝播するため、溶接するかマニホールドを交換する必要があります。亀裂の上にシーラントを配置すると、数回の熱サイクルには耐えられますが、その後劣化し、悪化した漏れを隠す可能性があります。
排気マニホールド作業用の高温 RTV シリコーンは支持材であり、構造材ではありません。ガスケットのドレッシングとして、冷却下流のジョイントのシールとして、またマニホールドが完全な温度に達することのないフィッティング周囲の保護フィレットとして優れた性能を発揮します。ガスケットの欠落、フランジの歪み、亀裂を埋めるように求められると、パフォーマンスが低下します。
信頼性の高い結果を生み出す作業方法は短時間で再現可能です。接合部が健全であることを確認し、両面を洗浄して脱脂し、薄いフィルムまたは 3 mm ~ 5 mm のビードを塗布し、段階的にトルクをかけ、加熱前に 24 時間硬化させ、最初のサイクル後に冷間で再度トルクを与えます。これらの手順を、連続 260 ℃ 以上の製品と一致させると、修理は繰り返しの訪問になることなく、予測どおりに動作します。

 TOP