
 ENG
振動により作業機器の金属ボルトが緩み続ける理由
ギアボックスは問題なく試運転に合格しますが、数週間後にはガード ブラケットがガタガタし始めます。メンテナンス担当者が接合部をチェックすると、3 本のボルトが数回転後退しており、ネジ山に沿って薄い油の膜が這っているのが見つかりました。劇的な故障はありませんでしたが、アセンブリを固定していたクランプの負荷が静かに消えました。このパターンはポンプ、コンプレッサー、コンベア、プレス、発電機セットに共通しており、重回転機器を稼働させるプラントで計画外停止が発生する最も頻繁な理由の 1 つです。
緩みが単一の原因によって起こることはほとんどありません。ほとんどの工業用接合部では、3 つの力が連携して作用します。回転シャフトや往復運動する部品からの振動により、ボルトとナットの間、またはねじ山同士の間に小さな相対運動が生じます。熱サイクルにより金属が膨張および収縮し、これにより装置が起動および停止するたびに予荷重が減少します。圧力パルスまたは衝撃による動的負荷により、静的トルク値が予期しなかった方法でジョイントが押されます。
3
ほとんどの回転機械におけるボルトの緩みの主な原因: 振動、熱サイクル、動的負荷
何千もの
多くのランニングマシンでの 1 分あたりの振動サイクルは、時間の経過とともにロック解除されたファスナーを元に戻すのに十分です
1ジョイント
1 つの留め具が緩んでいると、隣接する部品に漏れ、位置ずれ、または疲労損傷が発生する可能性があります。
繰り返される故障を追跡するメンテナンス チームは、通常、同じ根本原因を見つけます。つまり、ネジは一度は正しく締められたものの、その後はネジを締めた状態を維持するように設計されていませんでした。
スプリング ロック ワッシャー、鋸歯状フランジ ナット、ナイロン インサート ナットなどの従来の修正方法が役立つ場合もありますが、それぞれに限界があります。スプリングワッシャーは負荷がかかると平らになり、噛み込みが失われる可能性があります。ナイロンインサートは温度が上昇すると摩擦を失います。安全ワイヤーは労働集約的であり、技術者に依存します。ねじロック接着剤は、雄ねじと雌ねじの間の微細な隙間を埋め、回転と緩みの両方に抵抗する固体層に硬化するため、別の角度から問題に対処します。このため、多くのエンジニアリング チームは現在、組み立て手順の標準ステップとして液体スレッド ロッカーを指定しています。
嫌気性スレッドロッカーとは何ですか、またどのように治すのですか
アン 嫌気性スレッドロッカー は単一成分の液体接着剤で、空気にさらされている間は流動性を保ち、酸素が存在せず金属表面の間に閉じ込められた場合にのみ硬化します。名前はこの動作を指します。嫌気性とは、化学反応が空気なしで機能することを意味し、接着剤はボトル内または作業台上で長期間安定に留まり、ねじ込み継手の内側に封入されるとすぐに固化するように設計されています。
治療法が実際にどのように機能するか
硬化は、締め付けられた金属ねじの内部に存在するが、外部表面には存在しない 2 つの条件に依存します。 1 つ目は、酸素が存在しないことです。酸素は、ボルトが噛み合うときに細い隙間から押し出されます。 2 つ目は活性金属表面との接触です。これが触媒として作用し、硬化を促進します。鋼、鋳鉄、および多くの銅合金は、この役割に適しています。両方の条件が満たされると、液体は強靭な熱硬化性フィルムに変化し、糸の間の隙間を埋めて糸を結合します。
典型的な工業用途では、初期の硬化は室温で短時間内に起こり、完全な強度はより長い期間にわたって発現します。正確なタイミングは、グレード、金属、膜厚、周囲温度によって異なります。エンジニアは一般的なルールに頼るのではなく、特定の時間について製品データシートを読む必要がありますが、全体的な順序はこのカテゴリのほぼすべての製品で同じです。
一般的な接着剤との違い
汎用接着剤と瞬間接着剤は、空気にさらされる表面を接着するように設計されています。それらは表面に膜を形成し、多くの場合、脆いままになります。スレッド ロッカーは 2 つの部品間の隙間に留まり、硬化後もわずかに柔軟性を保つことを目的としているため、異なる動作をします。硬いブロックを形成しません。代わりに、動きに抵抗する制御された結合を作成しますが、後で正しい方法で関節を分解することも可能にします。この保持と解放のバランスが、構造部品ではなくファスナーに使用される主な理由です。
硬化したフィルムが関節を保護するしくみ
硬化後、フィルムは一度に 2 つの役割を果たします。ナットが振動によって元に戻らないようにネジ山をロックし、液体や気体がたどるであろうらせん状の経路をシールします。接着剤がネジの隙間を埋めるため、湿気、冷却剤、油が腐食が始まる金属表面に到達するのが非常に困難になります。用途に応じて、同じ製品がロッカーとシーラントの両方として説明されることが多いのはこのためです。
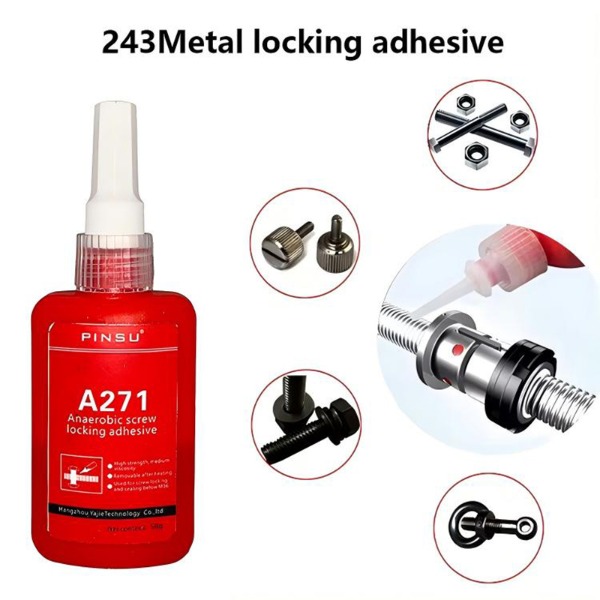
工業用ねじロック接着剤の主要な利点
エンジニアがロック方法を比較するとき、通常は 4 つの要素に注目します。それは、耐振動性、シール性能、ファスナーの再利用可能性、およびジョイントが長期にわたるクランプ荷重をどの程度維持するかです。以下の表は、液体嫌気システムと最も一般的な機械的代替システムとの比較をまとめたものです。
| ロック方法 | 耐振動性 | リークシール | 再利用性 | クランプ保持力 |
|---|---|---|---|---|
| スプリングロックワッシャー | 低から中程度 | なし | 高 | 時間の経過とともに減少 |
| ナイロンインサートナット | 中等度 | 限定 | 中等度 | 熱で劣化する |
| アンaerobic thread locker | 高 | はい | グレードにより異なります | 負荷がかかっても安定 |
プラント運営における実際的な利点は、5 つの領域に分類できます。
- アンti-vibration performance: 硬化したフィルムはネジ間の微小な動きを吸収し、ポンプ、モーター、ギアボックスの緩みの原因となる緩やかな回転を防ぎます。
- 漏れと腐食の防止: ネジ山クリアランスを埋めることで、油、水、プロセス流体がネジ山経路に沿って侵入して金属を攻撃するのを防ぎます。
- 安定した予圧: 接着剤はバネ要素のように疲労しないため、ジョイントは長期間の使用期間にわたって設計されたクランプ力を維持します。
- グレードベースの分解: 強度グレードが異なるため、メンテナンス チームは取り外し方法をジョイントの予想される耐用年数に合わせることができます。
- 総コストの削減: 通常、予期せぬ停止が減り、交換用の留め具が減り、緩んだ部品を締め直すのにかかる時間が短縮されるため、接着剤自体のわずかなコストを上回ることができます。
多くのプラント メンテナンスのレビューでは、節約効果は購入価格よりもむしろダウンタイムの短縮に現れています。生産ラインの停止を 1 回回避できれば、複数の機械の 1 年間のメンテナンスにかかる接着剤のコストをカバーできます。
金属ねじシーラントの一般的な適用シナリオ
用途が明確であれば、製品の選択が容易になります。あ 金属ネジシーラント は、ファスナーが後退してはいけない、ねじ経路から流体が漏れてはいけないという 2 つの要件を満たす接合部で最も役立ちます。次のシナリオは、産業作業で最も頻繁に発生します。
機械・装置の組立て
工作機械、ポンプ本体、ギアボックスには、継続的な振動が発生するボルトが多数含まれています。これらのファスナーを接着剤でロックすると、頻繁な再トルクチェックの必要性が減り、シャフト、ベアリング、ハウジング間の位置合わせを維持するのに役立ちます。ポンプハウジングでは、同じフィルムがネジ山に沿った浸透をブロックし、ガスケットの交換が必要になります。
自動車および輸送部品
シャーシのコンポーネント、エンジン マウント、排気ブラケットは、路面からの振動、熱、湿気の組み合わせにさらされます。嫌気性ロックは、硬化したフィルムが加熱と冷却のサイクルを繰り返しても機能し続け、道路塩や洗浄用化学物質に耐性があるため、これらの分野で広く使用されています。サービスチームは、後で締め直すのではなく、組み立て中にこれを適用することがよくあります。
油圧および空圧システム
油圧ラインと継手のねじ接続は、典型的な漏れポイントです。おねじにシールグレードを適用すると、作動油や圧縮空気が逃げてしまう螺旋経路を閉じることができます。チームは、選択した製品がシステム仕様に記載されている流体および動作圧力と互換性があることを確認する必要があります。
大型産業機器
発電機セット、粉砕機、およびミルドライブは、重い負荷と大きな温度変動を組み合わせます。これらの機械では、ユニットの耐用年数中に決して緩んではいけない構造ファスナーとして高強度グレードが選択されることがよくあります。取り外しは、分解前にアセンブリを必要な温度まで加熱するなどのメンテナンス イベントとして計画されています。
メンテナンスおよび修理作業
現場での修理には、摩耗したねじ山、以前に損傷したボルト穴、または一度緩んだ留め具が含まれることがよくあります。このような場合、スレッド ロッカーは小さな凹凸を埋めて新しいロックされた接続を作成することで、ジョイントの修復に役立ちます。修理が失敗する最も一般的な原因は汚染であるため、技術者は接着剤を塗布する前にネジ山を徹底的に洗浄する必要があります。
- 機械組立ラインおよびギアボックス サービス
- 自動車のシャーシ、エンジン、排気ファスナー
- 油圧継手と空圧接続
- 重機、発電機、破砕機
- オンサイト修理と予防保守
適切な嫌気性スレッドロッカーのグレードの選び方
多くの購入決定で失敗するのはグレードの選択です。非常に強力にロックする製品は、数か月ごとに取り外す必要がある留め具には不要である可能性がありますが、弱いグレードでは絶えず振動が発生するジョイントでは機能しない可能性があります。正しい選択は、必要な強度、ジョイントの整備方法、および直面する動作条件によって異なります。
3つの強度レベル
| グレード | 一般的な使用方法 | 分解方法 | ベストフィット |
|---|---|---|---|
| 強度が低い | 小さなネジと調整ポイント | ハンドツール | 頻繁な検査 |
| 中強度 | 一般機械用ファスナー | 標準ツール | 定期的なメンテナンス |
| 高 strength | 永久的な構造接合部 | 熱による除去 | 激しい振動 |
低強度グレード
低強度品は、定期的に開封して検査する小ネジや調整ネジ、ファスナーなどに適しています。ネジのずれを防ぎながら、ハンドツールで取り外すことも可能です。リリースが簡単なため、メンテナンスのスケジュールが短く、振動レベルが中程度である場合に適しています。
中強度グレード
中強度は、ほとんどの機械に汎用的に選択されます。通常の振動下でもしっかりと保持され、保守が必要な場合は標準的な手工具または電動工具で取り外すことができます。多くの工場では、モーター、ポンプ、コンベアフレームのボルトにこのグレードをデフォルトとして使用し、取り外しがまれな接合部にはより強力なグレードを確保しています。
高強度グレード
高強度製品は、激しい振動下で動作する永久継手や締結具向けに設計されています。硬化すると、通常の工具トルクのレベルをはるかに超えた回転に耐えます。通常、分解するには接合部を指定温度に加熱してフィルムを柔らかくし、その後慎重に取り外します。メンテナンス手順のこのステップを計画すると、ねじ山の損傷や工具の破損を防ぐことができます。
選択チェックリスト
- 母材:鋼、ステンレス鋼、鋳鉄では挙動が異なりますので、グレードによる適合性をご確認ください。
- ネジのサイズ: 直径が大きいほど多くの接着剤量が必要ですが、ネジが小さい場合はより薄いフィルムが必要です。
- サービス計画: ファスナーを定期メンテナンス中に取り外すか、ユニットの耐用期間中そのままにしておくかを決定します。
- 動作条件: 予想される温度範囲、油や水への曝露、振動レベルに注意してください。
嫌気性ねじロック接着剤のステップバイステップ使用ガイド
製品そのものと同じくらい、正しい塗布手順が重要です。接合部の失敗のほとんどは、接着剤ではなく、準備を怠ったことが原因です。以下の手順は、工業環境で使用されるほとんどの液体スレッドロッカーに適用されます。
- 表面処理: 雌ねじ、雄ねじの両方から油、グリース、ほこり、古い接着剤を取り除きます。溶剤できれいに拭き取ってから完全に乾燥させるのが標準的な方法です。表面がきれいであれば、フィルムに一定の接触面積が与えられます。
- 接着剤を塗布します。 噛合するネジ山領域、通常はボルトの雄ネジ部に少量を塗布します。余分な液体はベアリング、シール、または電気領域に移行する可能性があるため、過剰な液体は避けてください。
- ジョイントを組み立てます: ファスナーを所定の位置にねじ込み、指定されたトルクで締めます。締め付けると隙間から空気が押し出され、フィルムがネジ山表面全体に均一に広がります。
- 初期セットを許可します: フィルムが硬化し始めるまで、接合部はそのままにしておいてください。初期設定時間はグレードや金属によって異なりますので、機器の搭載または運転前に必要な時間をデータシートで確認してください。
- 完全な硬化を許可します: 完全な強度は、室温でより長い期間にわたって発現します。完全に硬化する前に装置を操作すると、最終的な保持力が低下する可能性があるため、それに応じて試運転スケジュールを計画してください。
特に注意が必要な材料
アンaerobic systems depend on active metal surfaces. Stainless steel, aluminum, and some coated fasteners can slow the cure, and passive or plated surfaces may need a primer or activator to reach full strength. Plastic threads are not suitable, because the adhesive can attack the material and the joint may not hold as expected.
ロックのパフォーマンスを低下させるよくある間違い
経験豊富な技術者は、ほとんどの障害が小さな一連のエラーの繰り返しから発生することを知っています。早期にそれらを認識することで、修理にかかる時間を節約し、機器の信頼性を保護します。
- 汚れや油分が付着したネジ部に接着剤を塗布すると、接着力が弱まり、早期に緩みが発生します。
- 製品を多量に使用すると、フィルムがはみ出して近くの表面を汚染する可能性があります。
- 頻繁に取り外さなければならない接合部には高強度グレードを選択すると、メンテナンス時間が長くなり、損傷の危険性があります。
- フィルムがある程度硬化した後に締め付けると、フィルムに亀裂が入り、ロック効果が低下する可能性があります。
- 硬化ウィンドウを無視し、装置の稼働が早すぎると、最終的なクランプの保持力が低下します。
製品のグレード、バッチ、硬化時間をメンテナンス カードに記録することをお勧めします。これにより、今後の検査が迅速化され、計画されたシャットダウン中にどのジョイントに注意が必要かをチームが理解するのに役立ちます。
技術パラメータのリファレンス
次の表は、嫌気性スレッド ロッカーを比較する際にエンジニアが通常検討する一般的なパラメータ カテゴリを示しています。値はグレードやメーカーによって異なるため、製品データシートは常に設計作業の最終参照となる必要があります。
| パラメータ | 代表的なリファレンス | エンジニアリングノート |
|---|---|---|
| 硬化タイプ | アンaerobic, metal activated | 密閉された金属接触が必要 |
| 外観 | 着色された液体、通常は青、赤、緑 | 色は現場でのグレードの識別に役立ちます |
| ねじサイズ範囲 | 小径から大径までのファスナー | フィルムの粘度をネジのサイズに合わせる |
| 動作温度 | 広範囲、典型的には氷点下から約150℃まで | 高強度グレードの限界を確認する |
| 初期設定時間 | 数分から短期間 | グレードや金属により異なります |
| 完全な硬化時間 | 数時間~1日程度 | 完全硬化後に試運転を計画する |
| 離脱トルク | 低グレードはハンドツールを使用、高グレードは熱が必要 | データシートの値を設計に使用する |
| ストレージ | 直射日光を避け、涼しく乾燥した場所 | 使用しないときはボトルを密封して保管してください |
嫌気性スレッドロッカーに関するよくある質問
以下の質問は、エンジニアやメンテナンス チームが最初にスレッド ロック製品を評価するときに最も頻繁に挙げる点を取り上げています。
Q1: スレッドロッカーとスレッドシーラントの違いは何ですか?
スレッドロッカーは、振動下でファスナーが回転して緩むのを防ぐことに重点を置いています。ねじシーラントは、流体とガスがねじ経路に沿って通過するのをブロックすることに重点を置いています。多くの嫌気性製品は両方の機能を備えているため、選択は関節にとってどちらの要件がより重要であるかによって決まります。
Q2:高強度嫌気性スレッドロッカーは除去できますか?
はい、ただし取り外しには通常、ジョイントをデータシートに指定されている温度まで加熱する必要があります。フィルムが柔らかくなると、標準的な工具を使ってファスナーを回すことができます。メンテナンス手順のこのステップを計画すると、スレッドの損傷を回避できます。
Q3: 嫌気性ねじロック剤はステンレス鋼にも使用できますか?
ステンレス鋼は硬化できますが、普通の炭素鋼よりも活性が低いため、硬化が遅くなる可能性があります。一部の用途では、最大限の強度を得るためにプライマーまたはアクティベーターを使用します。本番で使用する前に、必ず実際の素材でテストしてください。
Q4: ネジロック接着剤は油や高温に耐性がありますか?
硬化した嫌気性フィルムはほとんどの工業用油に耐性があり、幅広い温度範囲にわたって優れた性能を発揮します。正確な制限はグレードによって異なるため、データシートの動作温度と機器の条件を比較してください。
Q5: プラスチックねじに嫌気性接着剤を使用できますか?
お勧めしません。嫌気性システムは硬化を活性化する金属表面用に設計されており、一部のプラスチックは化学反応によって攻撃されたり、適切に接着できなかったりする可能性があります。プラスチック コンポーネントの場合は、それらの材料向けに特別に評価された製品を選択してください。

 TOP